Intervista a Gregoria Fava e Alex Buzzi, Tecnofirma
Un processo totalmente automatico e ad alta flessibilità per l’impregnazione e la verniciatura di motori elettrici, in fase finale di messa a punto per le prove di preindustrializzazione alla presenza dei tecnici di un importante produttore di mezzi di lavoro internazionale. Gli elementi caratteristici della tecnologia.
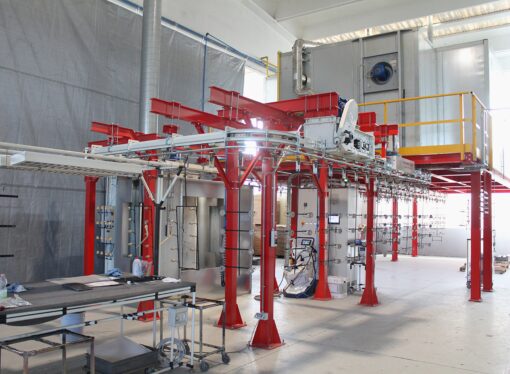
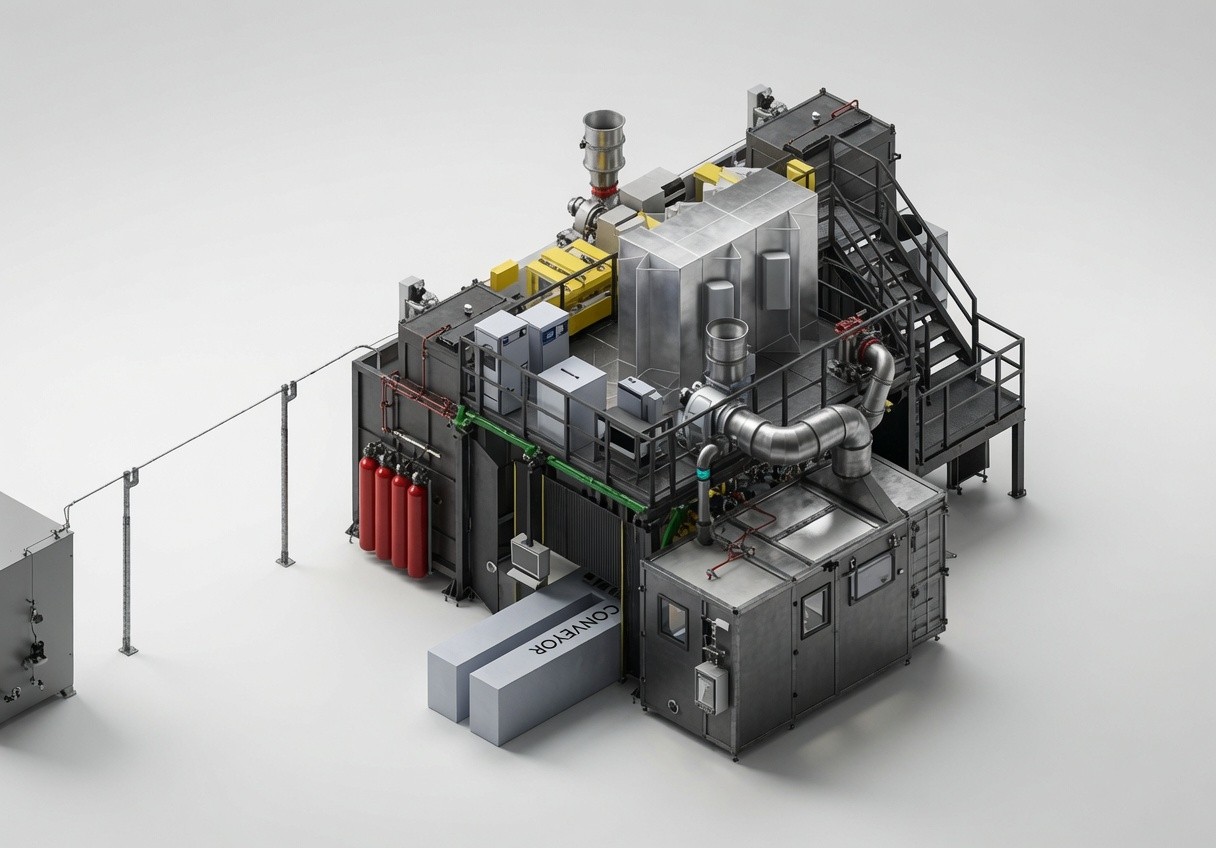
Lavaggio, verniciatura industriale, impregnazione (o resinatura) statori: sono le tre specializzazioni di Tecnofirma, multinazionale italiana dell’ingegneria applicata ai trattamenti delle superfici. Oggi referente internazionale per le esigenze produttive di motori elettrici, sia per il settore automotive, sia per la general industry, l’azienda sta completando la messa a punto di un nuovo impianto, completamente automatico, per effettuare l’impregnazione e la successiva verniciatura di motori elettrici, che installerà negli USA dopo la sessione di validazione che sarà condotta pochi giorni dopo la nostra visita nella sede di Monza dell’azienda.
Con il supporto organizzativo di Giovanna Goi, responsabile comunicazione e del sistema di gestione per la qualità dell’azienda, abbiamo avuto l’opportunità di conoscere gli elementi caratteristici dell’impianto intervistando Gregoria Fava, project manager di Tecnofirma e responsabile per questo interessante progetto, e Alex Buzzi, Head of Project Management.
«Rispetto agli impianti che abbiamo installato per motori automotive – inizia Gregoria Fava – in questo caso abbiamo potuto semplificare alcuni concetti, mantenendo l’architettura generale dei nostri sistemi: completa automazione e controllo di processo, tracciabilità – tutti i nostri impianti sono i4.0 ready – e sicurezza operativa. Anche per quest’impianto effettueremo, tra qualche giorno, il pre-collaudo nel nostro laboratorio, alla presenza del personale del cliente. Quando richiesto, realizziamo anche una pre-produzione in laboratorio, per validare funzionamento, cicli, prestazioni secondo progetto.
Accanto all’impregnazione abbiamo integrato la fase di verniciatura, in un’unica installazione compatta – anche in questo caso sfruttando nel modo migliore gi spazi messi a disposizione dal cliente – ottimizzando i rispettivi tempo ciclo. Infine, abbiamo progettato una macchina molto flessibile, capace di riprogrammarsi in tempo reale per processare rotori di dimensioni diverse, 2 diametri differenti e, per ciascuno di essi, lunghezze differenti. In definitiva, poco meno di 30 diversi modelli di motori prodotti dal cliente, che così può coprire tutta la gamma installata sulle sue macchine».
Automazione robotizzata flessibile
«Sotto il profilo progettuale – prosegue Gregoria Fava – la sfida principale è stata quella della gestione dei differenti diametri, che ha implicazioni su tutte le fasi di processo.
Il software che gestisce l’intero processo riconosce tipo e geometria dello statore mediante misurazione visiva e peso. I pezzi arrivano alla zona di carico della macchina su trasportatore a tappeto installato dallo stesso cliente. Qui un robot manipolatore su cui è installata una telecamera riconosce visivamente il diametro, preleva il pezzo in arrivo e lo posiziona su una bilancia. Forma e peso caratterizzano i differenti statori. Individuati i pezzi, il software procede alla predisposizione del programma corretto, specifico per ciascun pezzo, mentre, naturalmente, gli statori già in fase d’impregnazione/verniciatura proseguono il loro iter».
Cicli
«Indipendentemente dalle differenti ricette (ogni famiglia di statori ha una sua “ricetta”), le fasi del processo – spiega Gregoria Fava – sono le seguenti:
preriscaldo dello statore mediante induzione e successivo inserimento in forno di omogeneizzazione delle temperature. Nel caso di questo processo la resinatura richiede temperature comprese tra i 110 e i 120 °C (dipende dalla resina impregnante utilizzata dal cliente). L’impianto può portare i pezzi a temperature superiori, fino ai 180 °C
calata della resina in una doppia stazione di resinatura. La stazione doppia (nel transito tra una e l’altra sono collocati degli emettitori IR capaci di mantenere le temperature sopraddette) consente di mantenere i tempi corretti di penetrazione della resina nello statore
cottura in forno e pesatura. La differenza di peso, ovvero la quantità di resina assorbita dallo statore, è l’indicatore principale della qualità del processo.
scarico, robotizzato, e collocazione in apposito magazzino di raffreddamento e interscambio con la cabina di verniciatura. Il robot manipolatore colloca gli statori provenienti dalla pesata secondo criteri predefiniti (o in zona di segregazione per gli statori che non passano). In questa zona il calcolo delle curve di temperatura e raffreddamento, in funzione delle masse degli statori, gestiscono i ventilatori posti alla base del magazzino».
«Una volta raggiunta la temperatura prestabilita – interviene Alex Buzzi – in questo caso, tra i 60 e i 70 °C, il robot manipolatore riprende e posiziona su un trasferitore lineare lo statore, che entra nella cabina di verniciatura (Atex) e viene posto in rotazione davanti a un robot antropomorfo, che a sua volta ha ricevuto dal PLC di gestione dell’impianto il programma relativo al modello del rotore che deve verniciare. La cabina, robotizzata, a secco, è posta a breve distanza. In questo caso si applicano vernici (monocolore) ad acqua, che essiccano sfruttando il calore residuo del pezzo. Tuttavia, per ragioni di sicurezza (qualora il cliente decidesse di cambiare la vernice), cabina, robot, sistema di applicazione rispondono ai criteri Atex.
Non tutti gli impianti di questo tipo si concludono necessariamente con una fase di verniciatura (in campo automotive abbiamo prodotto impianti con una “sigillatura” delle code dei pin mediante polveri applicate per immersione in letto fluido). In questo caso la verniciatura risponde a una esigenza estetica del cliente, i cui motori sono in molti casi esposti alla vista».
Automazione robotizzata
L’impianto effettua un ciclo completamente automatico, come da richiesta espressa dal cliente, che arriva da esperienze precedenti, manuali, che desiderava eliminare completamente.
«Qui tutta la manipolazione viene effettuata da un solo robot antropomorfo – riprende Gregoria Fava – dotato di “pinza” ad espansione (per agganciare statori di differenti diametri e lunghezze), e la verniciatura da un secondo robot antropomorfo. Grazie alla totale gestione via PLC, abbiamo sviluppato una macchina interamente automatica e priva di interventi manuali: i sistemi integrati eseguono autonomamente il riconoscimento visuale dei diversi statori, le pesature, il ricircolo e il controllo della viscosità di resine e vernici tramite pompe volumetriche. Idonee sonde monitorano i parametri critici di temperatura, umidità e pressione (sia in marcia che nei fermi impianto), riducendo il ruolo del tecnico a una sola e attenta supervisione per verificarne il corretto funzionamento globale.
Anche la fornitura della resina è indipendente dal funzionamento del processo: il circuito resina della macchina ha a disposizione un serbatoio termostatato indipendente, che richiama automaticamente la resina, quando scende al di sotto del livello prestabilito, da un serbatoio maggiore, gestito quest’ultimo dal fornitore della stessa resina.
Tutte le macchine di servizio (elaboratore elettronico, chiller e così via) sono collocate ordinatamente al piano superiore dell’impianto, in questo modo la superficie occupata è contenuta [abbiamo calcolato circa 50 m2 durante la nostra visita, ndr] e facilmente accessibile per le operazioni di manutenzione, senza interferire con le zone tipiche del processo».
Formazione e avviamento
«Formazione e avviamento sono fattori chiave per ottenere dai nostri impianti la produzione ottimale – continua la nostra interlocutrice – dal punto di vista qualitativo e dell’ottimizzazione dei costi. Si tratta di impianti flessibili, ma che effettuano processi complessi e tecnologicamente innovativi. Lavoriamo con produttori di motori sia termici che elettrici.
Tutta la nostra esperienza accumulata in questi anni ci permette di affrontare con professionalità il tema della formazione del personale del cliente e dell’avviamento dell’impianto. Il funzionamento ottimale si ha quando l’impianto lavora a regime; in fase di start-up o con poche produzioni sporadiche è necessaria una maggiore attenzione. Le prove di validazione e, in molti casi, di pre-produzione, permettono di affrontare le difficoltà iniziali; anche la nostra divisione elettronica ha contribuito sviluppando programmi che consentono l’uso parziale dell’impianto. Nello specifico caso dell’impianto che vediamo oggi, il personale del cliente ha già una conoscenza del processo di impregnazione che andrà giusto perfezionata, visto che fino ad oggi nello stabilimento del cliente si è lavorato con sistemi analoghi ma meno automatizzati.In ogni caso, la nostra esperienza accumulata in anni di prove in laboratorio, è davvero un elemento che ci distingue sul mercato».
Elementi ulteriori
Per concludere, qualche altra informazione di dettaglio presentata dai nostri due intervistati.
«Tutti i nostri impianti hanno procedure preimpostate di start and stop, che possono anche essere attivate dall’operatore a bordo macchina o on-line. Per macchine di questo tipo abbiamo anche procedure preimpostate per lo svuotamento dei circuiti nel caso di pause lunghe (periodi di ferie, per esempio) e il riavvio alla ripresa del lavoro, anche se in questi casi consigliamo di effettuare un controllo minuzioso di manutenzione ordinaria, secondo quanto riportato nei nostri manuali d’uso e manutenzione.
L’impianto visto è totalmente elettrico, una scelta sempre più diffusa (in alcuni casi i consumi sono supportati, almeno parzialmente, dall’installazione di pannelli fotovoltaici).
La nostra sede americana, che ci ha supportato dall’iniziale fase commerciale, è stata d’aiuto anche sul tema sicurezza, trasferendo le necessità locali in termini di standard e normative.
I tecnici altamente qualificati delle tre divisioni di Tenofirma – lavaggio, verniciatura industriale, impregnazione per motori elettrici – sono sempre a disposizione degli interessati per approfondire le soluzioni tecnologiche sviluppate dall’azienda, e anche quest’anno si metteranno al servizio del dibattito sull’innovazione tecnologica durante i P&E Coating Days, 7-8 ottobre, Kilometro Rosso, Bergamo.