Maria Rosa Spini
In Verniciatura Industriale n.695/2026, intitolato al “mistero dell’adesione perduta” si è accennato al tema delle prove di laboratorio cui un prodotto in plastica verniciata può essere sottoposto prima di essere dichiarato conforme. Qui l’autrice approfondisce l’argomento, analizzando le macro categorie di test cui è consigliabile sottoporre un prodotto verniciato o rivestito con altro coating più verniciatura finale.
È bene precisare fin da subito che, sebbene la fase di test possa sembrare un puro costo da sostenere (le prove richiedono un laboratorio attrezzato e tecnici o consulenti preparati), in realtà produce una serie tangibile di vantaggi. Infatti grazie a queste prove è possibile innanzitutto essere consapevoli della qualità del prodotto che si sta proponendo al mercato, ma anche aumentare il livello di fiducia del cliente, valorizzare il proprio brand e limitare il più possibile reclami a posteriori. Infine, anche la forza vendite può svolgere meglio la propria attività se dispone di certificazioni emesse da un laboratorio competente, che attestano prestazioni e durata attesa del prodotto.
Ma come decidere quali test di laboratorio effettuare su un manufatto verniciato per definirne la conformità ai requisiti attesi? E quali sono questi requisiti?
Un tecnico di laboratorio deve sapersi destreggiare tra le molte prove possibili, la strumentazione necessaria e le relative modalità operative. Tutto ciò tenendo conto della natura del materiale usato come substrato (plastica, metallo, vetro, legno, e così via), della tipologia di vernice, del ciclo applicativo e della destinazione d’uso che il manufatto avrà, nonché della vita utile che ci si attende. Sulla base di tutte queste variabili il laboratorio di un’azienda produttrice può costruire capitolato adeguato alle proprie esigenze specifiche: un componente per interno automotive ha necessità diverse da uno per uso medicale!
Per determinare la conformità finale è necessario considerare nel complesso i risultati di diversi test, che permettono di valutare sia parametri estetici sia funzionali.
Per ogni tipo di prova esistono poi diversi metodi standardizzati (ISO, EN, UNI, ASTM e altri), ma talvolta bisogna saper creare dei test ad hoc per specifiche esigenze, anche su richiesta del cliente.
Una delle verifiche più importanti da effettuare è l’adesione vernice, il cui test può essere condotto in diversi modi, come pull off test o cross cut test [quadrettatura, ndr], in conformità a norme definite.
Ovviamente non basta. In queste pagine pubblichiamo una tabella che raccoglie le macro-famiglie di test di laboratorio per un prodotto verniciato (tabella I).
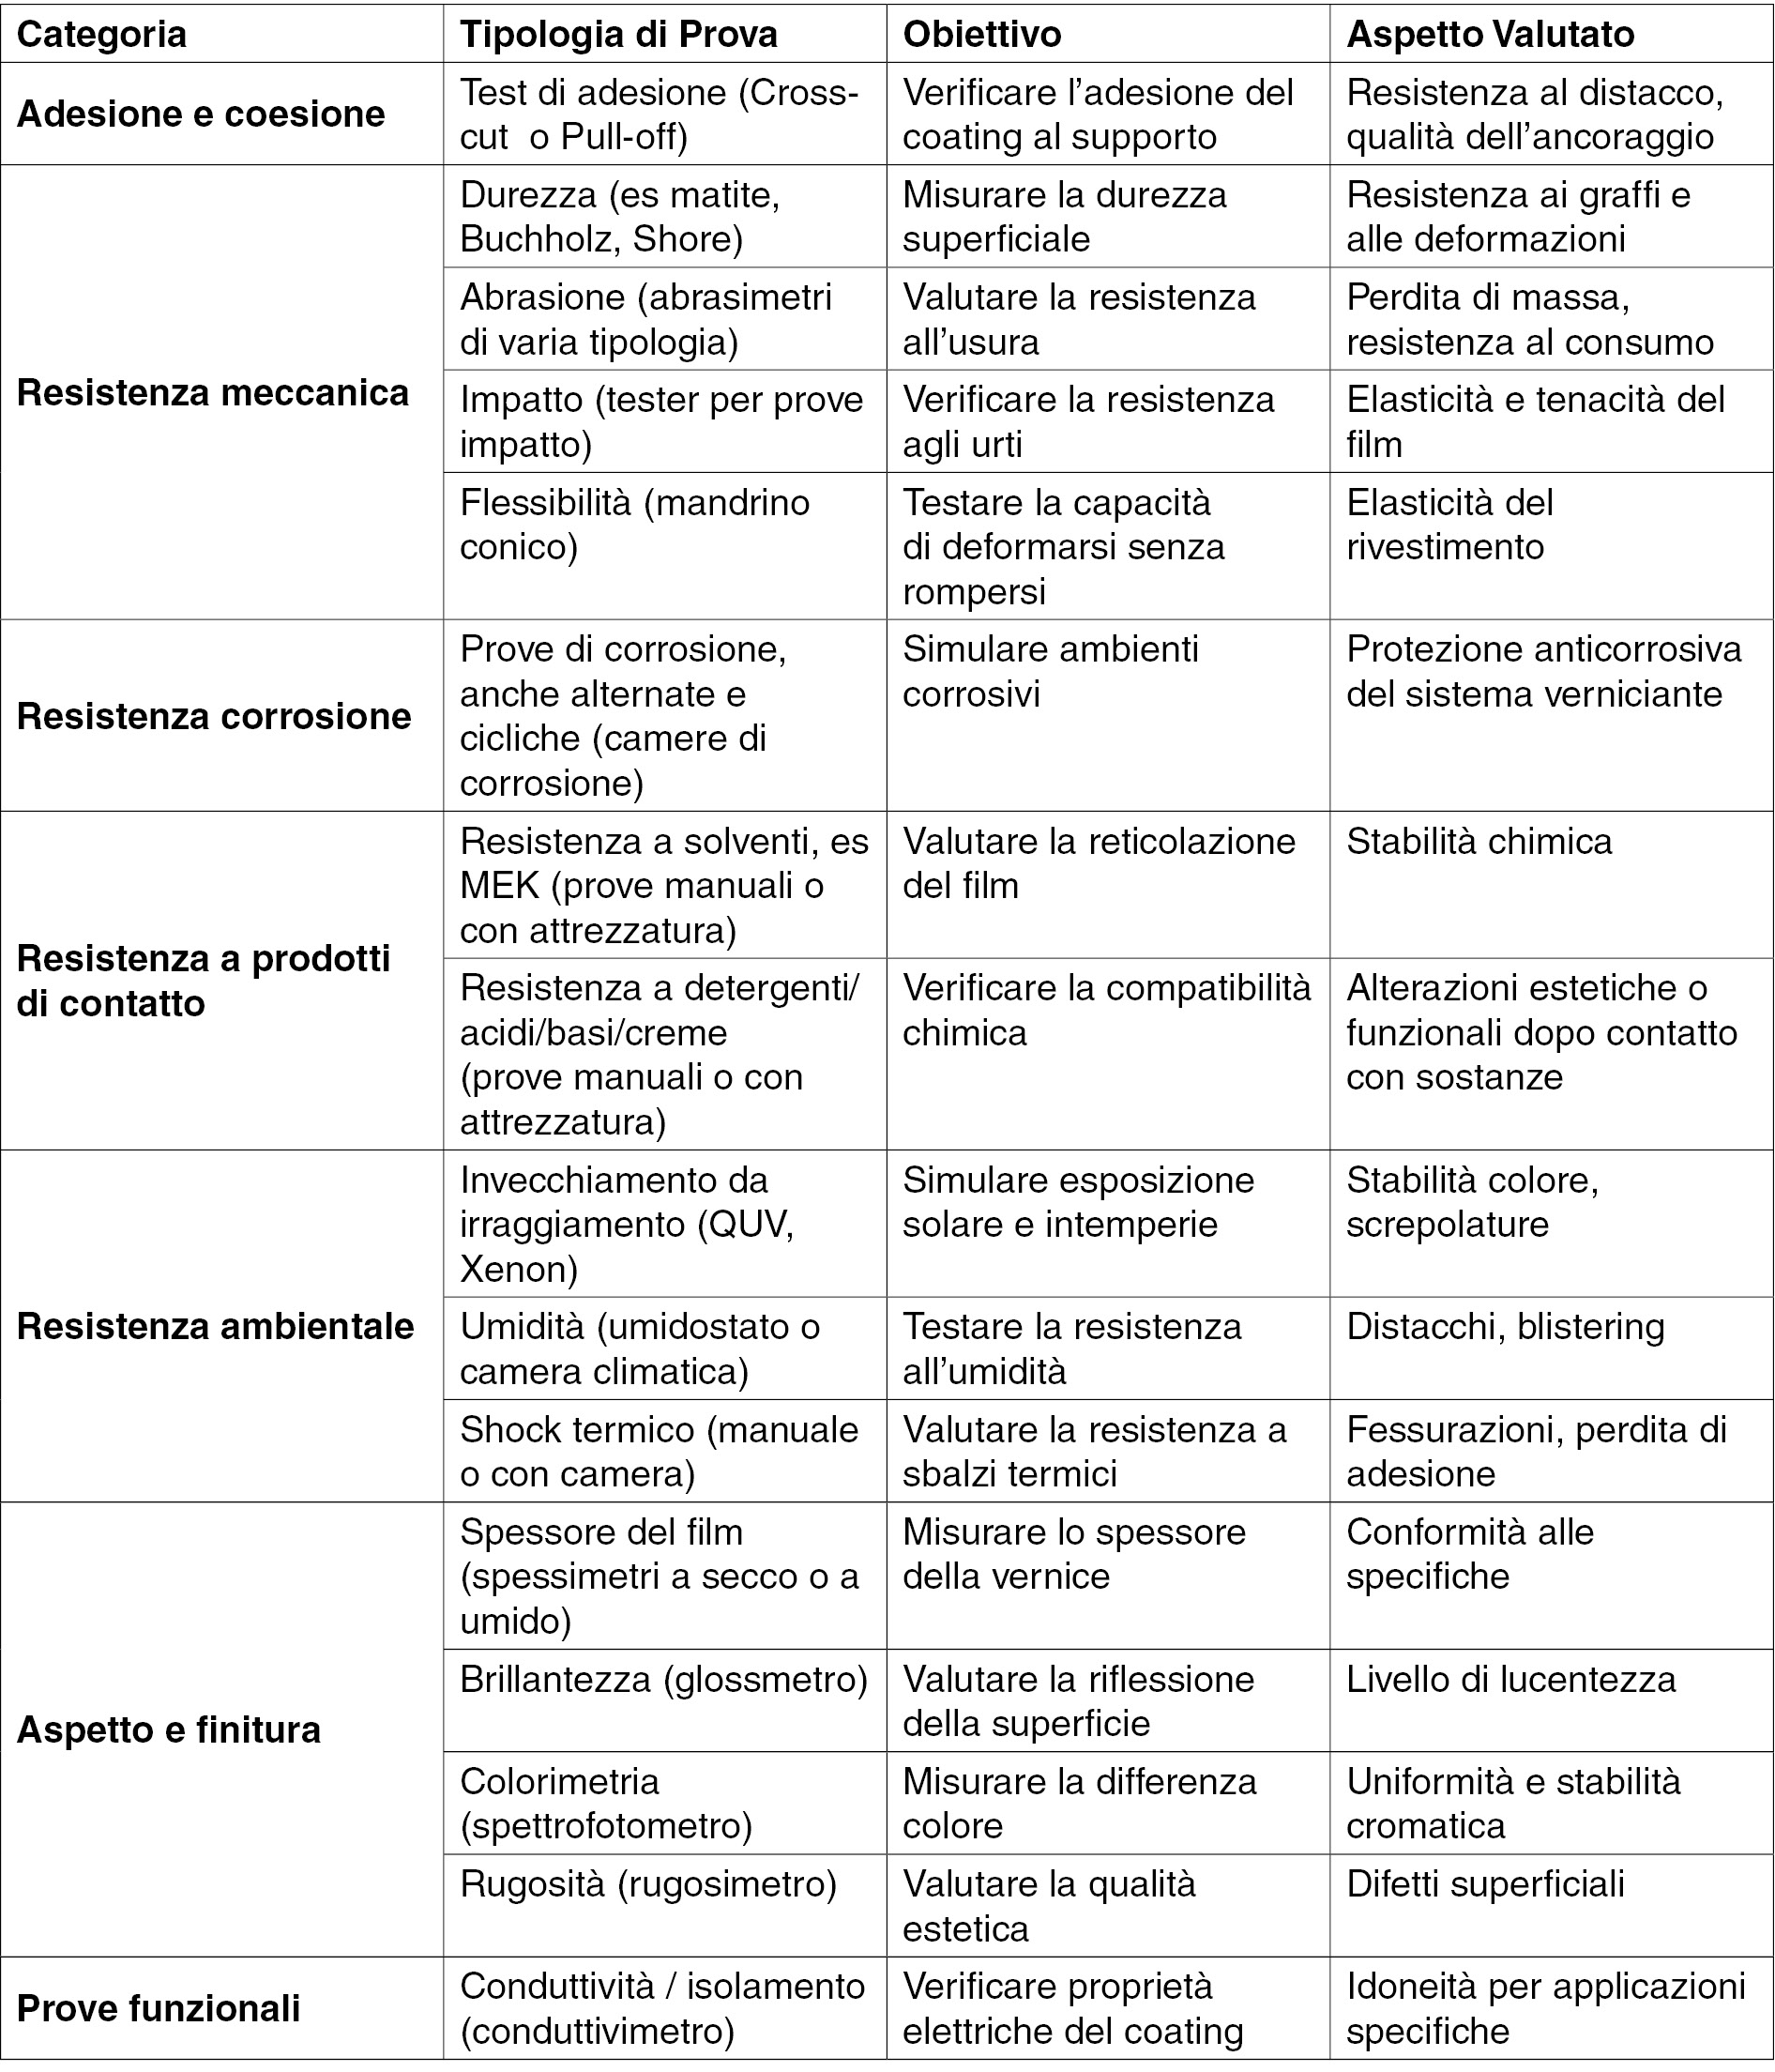 Ognuna di esse meriterebbe un articolo di approfondimento a sé, poiché è composta da sottogruppi di prove legate, con relative norme di riferimento e strumentazione da utilizzare [una guida esaustiva, commentata, è disponibile in forma stampata – Laboratori e metodi di misura qualità dei trattamenti delle superfici, 140 pagine, Ed. La Rivista del Colore, Monza, 2024 – o digitale, www.coatinglab.it, ndr].
In linea generale le prove si possono suddividere in due macro categorie: quelle mirate a valutare parametri estetici, che influenzano la percezione che il cliente avrà del prodotto, e quelle destinate a testarne le resistenze, per garantire al cliente qualità e conformità ai requisiti attesi.
Valutazione dei parametri estetici
Partiamo dalle valutazioni estetiche: l’aspetto finale di un oggetto dipende dalla combinazione di diversi parametri. Lo stesso colore infatti appare molto diverso all’occhio umano se è lucido o opaco, se la superficie è liscia o ruvida (fig. 2). E sappiamo bene quanto l’estetica influenzi la scelta dei consumatori: basti pensare a quegli oggetti funzionali come impastatrici da cucina, telefoni cellulari, notebook e non solo, che sono diventati icone di stile e bellezza proprio grazie alle loro finiture.
In un laboratorio attrezzato colore, brillantezza e rugosità possono essere misurati strumentalmente e di essi è opportuno definire degli standard con le relative tolleranze, in cui tutte le produzioni successive dovranno rientrare. La colorimetria è la scienza che misura e quantifica il colore, che può essere letto strumentalmente mediante spettrofotometri. Grazie ad essa è possibile descrivere in modo oggettivo quello che l’occhio umano percepisce come sensazione soggettiva. Ma a queste misure è sempre consigliabile abbinare la verifica estetica da parte di un tecnico preparato, perché “anche l’occhio vuole la sua parte”!
Valutazione della resistenza
Per quanto riguarda la macro famiglia di prove di resistenza, nel caso di substrati in metallo verniciato o con coating metallico (per esempio, depositi elettrolitici con finitura verniciata) si spazia tra infinite possibilità di prove di corrosione, in continuo o con cicli misti, combinati a periodi di condensa o di irraggiamento. Si tratta di test accelerati per tentare di riprodurre in laboratorio, in tempi molto più brevi, i fenomeni corrosivi che un componente verniciato potrebbe subire in anni di esposizione reale.
Alle prove tradizionali universalmente note che si effettuano all’interno di camere di corrosione, come ad esempio il classico test in nebbia salina secondo ISO 9227, si possono affiancare anche test di spettroscopia di impedenza EIS: per manufatti verniciati è stato sviluppato il metodo ACET, per il quale esiste una specifica norma di riferimento, ISO 17463. Come noto ai lettori, si tratta di un test elettrochimico che in 24 ore riproduce i fenomeni corrosivi su metalli rivestiti con coating organici.
Altre prove
Alle prove fin qui descritte è consigliabile abbinare prove ambientali, che consistono in test di esposizione a cicli di temperatura e umidità, meglio se all’interno di camere climatiche che permettono escursioni molto ampie, anche -70 °C +180 °C e umidità tra il 10 fino al 98%. Esistono molte norme che dettagliano profili di temperatura e umidità da impostare in base alle specifiche esigenze.
Tali prove possono essere abbinate a test di resistenza alla luce (intero spettro solare o solo componente UV), che si effettuano con appositi dispositivi dotati di lampade, che lavorano sia a secco che a umido.
In aggiunta, su prodotti verniciati è sempre opportuno effettuare verifiche di durezza e resistenza all’abrasione. Anche in questi casi, molteplici sono le tecniche e gli strumenti disponibili, con relative norme di riferimento. Gli abrasimetri possono essere rotazionali, lineari, a secco, a umido e così via.
Oltre ai numerosi test già elencati, possono essere effettuate altre prove, su prodotto grezzo o verniciato, con scopi diversi o paralleli alla verifica della conformità del prodotto finito.
Ad esempio, con un’analisi FT IR opportunamente effettuata si possono verificare eventuali errori di miscelazione di una vernice bicomponente o ricercare contaminanti sulla superficie che resta scoperta dopo un problema di distacco del coating.
Con un’analisi temogravimetrica si può invece analizzare il contenuto di cariche all’interno di una vernice in polvere, mentre con una misura della tensione superficiale si può analizzare se il substrato è stato adeguatamente pretrattato per essere verniciato o se invece potrebbero esserci difficoltà.
CONCLUSIONE
Per tutti i motivi descritti è altamente raccomandabile che ogni pezzo verniciato sia sottoposto a una serie completa di verifiche prima che il processo si possa definire consolidato e affidabile. Queste verifiche dipendono dalla tipologia di prodotto, dal suo utilizzo previsto e dalle aspettative di vita dello stesso ed è opportuno che siano condotte da personale esperto e adeguatamente formato.