Gianluigi Motta, MC Consulting
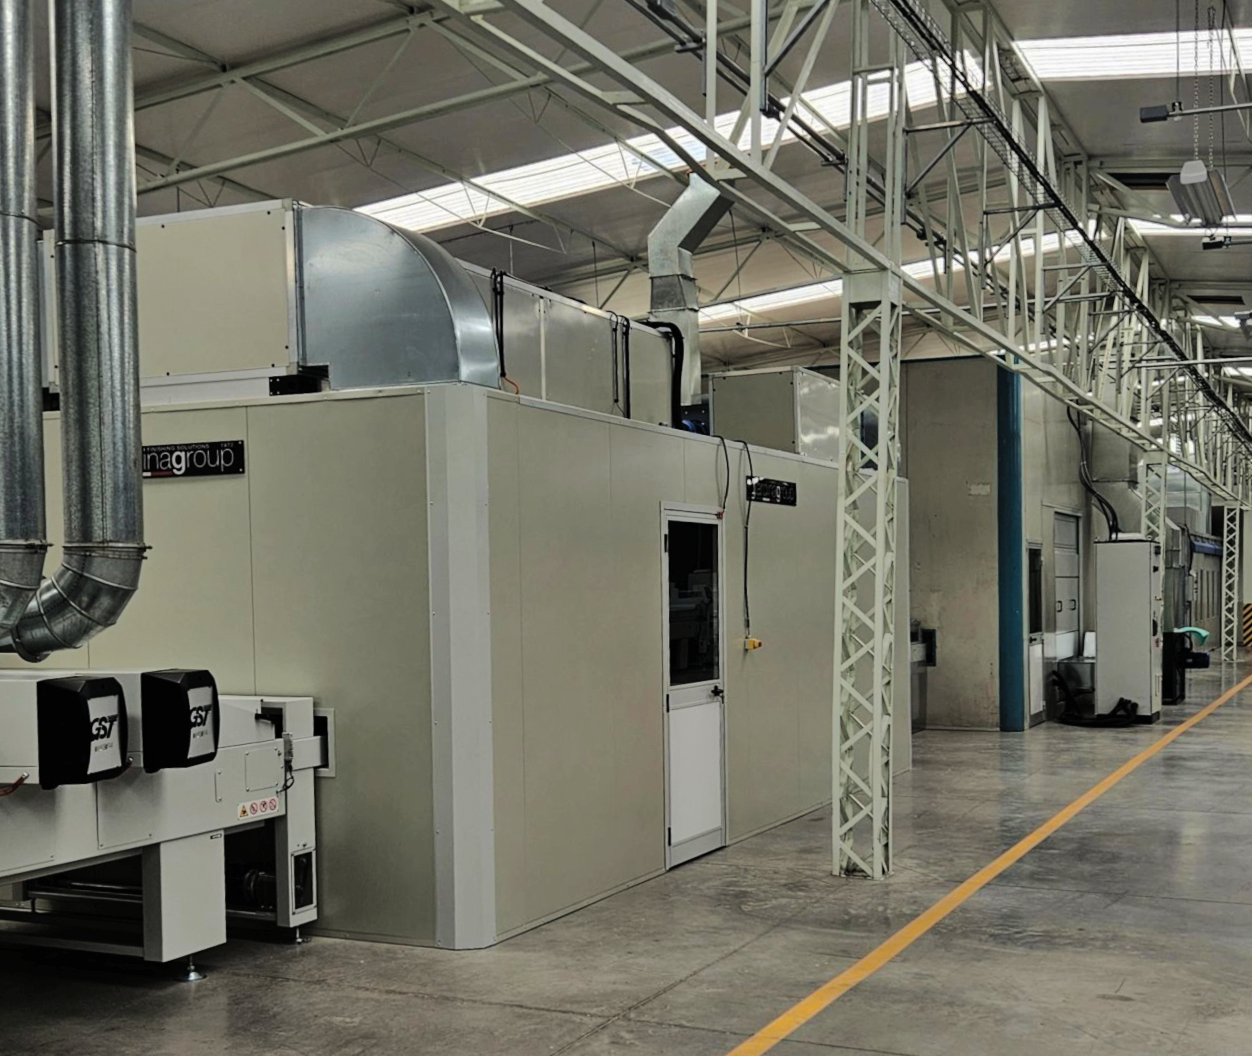
In questo articolo l’autore sviluppa un contenuto concreto, di taglio tecnico ma allo stesso tempo diretto e leggibile, basato su problematiche reali che si riscontrano quotidianamente nei reparti di verniciatura industriale. Con particolare riferimento alla verniciatura del legno, tuttavia i problemi individuati hanno applicazione universale nel campo della verniciatura industriale
Focalizzerò l’attenzione su un tema che considero centrale: comprendere perché linee di verniciatura anche molto evolute, sulla carta con alte prestazioni, in produzione reale spesso non riescano a garantire stabilità qualitativa costante. Ci concentriamo in particolare su cinque fattori chiave che, nella mia esperienza sul campo, incidono direttamente sulla qualità finale del processo:
- stabilità applicativa
- preparazione della superficie
- controllo ambientale
- standardizzazione dei parametri di processo
- competenza tecnica degli operatori.
Il messaggio di fondo è semplice ma, a mio avviso, fondamentale: la qualità non è mai casuale, ma è sempre il risultato del controllo e della stabilizzazione delle variabili critiche di processo.
1. Instabilità applicativa: si spruzza tanto, ma spesso si spruzza male
Questo è uno dei problemi più frequenti.
La linea spruzza. Le pistole lavorano. Il prodotto esce.
Ma questo non significa che l’applicazione sia corretta.
Vedo spesso:
- overspray esagerato
- grammature instabili
- scarsa efficienza di trasferimento
- copertura non uniforme.
E il problema è che molti considerano tutto questo normale.
Non lo è.
Se il processo di spruzzo non è stabile, tutto quello che viene dopo è già compromesso.
Basta poco per creare instabilità:
- pressione errata
- pistole mal orientate
- distanza superficie (pannelli) non corretta
- sincronizzazione trasporti non ottimale
Piccole variazioni. Grandi conseguenze.
Più vernice sprecata, più difetti, più costi.
In un caso recente, la sola correzione della pressione e dell’orientamento pistole ha ridotto l’overspray del 18% in una settimana, senza alcun investimento impiantistico.
In molti impianti il problema non è spruzzare vernice.
Il problema è spruzzarla in modo controllato, stabile e ripetibile.
2. La qualità nasce prima della finitura
Questo è probabilmente il punto più sottovalutato in assoluto.
Molti pensano ancora che una buona finitura possa correggere una cattiva preparazione della superficie. È uno degli errori più grandi. La realtà è molto diversa.
La finitura non corregge i difetti della superficie. Nella maggior parte dei casi li amplifica.
Se il supporto è preparato male, la finitura non fa miracoli. Anzi: rende il difetto ancora più evidente.
Per questo la qualità finale della verniciatura nasce molto prima dell’ultima mano.
Nasce da:
- fondo corretto
- potere riempitivo adeguato
- scelta abrasivo corretta
- minerale abrasivo corretto
- supporto cartaceo corretto
- sequenza grane corretta.
Anche bordi, spigoli e raggi fanno una differenza enorme.
Molti difetti attribuiti alla vernice nascono in realtà molto prima: levigatura errata, preparazione incoerente, fondo applicato male.
Ed è lì che bisogna intervenire.
3. Il nemico invisibile: l’ambiente
Temperatura. Umidità. Ventilazione. Polvere.
Molti li considerano dettagli. Non lo sono. Sono variabili critiche.
Spesso vedo aziende concentrarsi solo su macchina e vernice, trascurando completamente il microclima del reparto.
Errore.
Un ambiente non stabile può generare:
- buccia d’arancia
- scarsa distensione
- gas nel film – spesso da degassing del supporto poroso o da polimerizzazione troppo rapida: la causa cambia la soluzione
- essiccazione irregolare
- difetti ricorrenti.
Il problema è che queste variabili sono subdole. Non sempre si vedono subito. Ma impattano ogni giorno.
4. Processo di verniciatura senza standard = caos controllato
Qui spesso si trova il vero problema.
In molti reparti i parametri cambiano continuamente: un turno lavora in un modo, il turno dopo lavora in un altro. Cambiano viscosità, grammature, pressioni, velocità linea, flash-off.
Così non esiste stabilità: esiste solo variabilità. E dove c’è variabilità, non può esserci ripetibilità.
Senza standard chiari, i risultati diventano casuali.
5. Il fattore umano fa ancora la differenza
Anche con impianti modernissimi, il fattore umano resta centrale. Sempre.
Puoi avere robot perfetti, cabine eccellenti, impianti di alto livello. Ma se manca competenza tecnica, i problemi restano.
Servono formazione, metodo, capacità di analisi, diagnosi corretta.
Vedo spesso reparti che lavorano in modo reattivo: compare un difetto, si cambia un parametro, il difetto peggiora, si cambia altro. Si rincorre il problema, ma non lo si risolve.
Senza metodo si perde solo tempo.
La qualità non è fortuna
Questo è il punto finale. La qualità non nasce per caso.
Non dipende da una sola macchina. Non dipende da una sola vernice. Non dipende da un solo operatore.
La qualità è il risultato di un equilibrio tra:
- macchina
- prodotto
- ambiente
- metodo
- persone.
Quando queste cinque variabili sono controllate, il processo di verniciatura diventa stabile.
E un processo stabile genera qualità costante, meno scarti, meno rilavorazioni, meno sprechi, più marginalità.
Oggi la competitività non si gioca più solo sulla capacità di produrre. Si gioca sulla capacità di produrre bene. In modo stabile. Ripetibile. Misurabile.
E in futuro questo sarà sempre più legato a raccolta dati, monitoraggio di processo, tracciabilità delle variabili critiche.
Perché una cosa è certa.
Non si può migliorare ciò che non si controlla.
Conclusione
La differenza tra una linea che produce e una linea che performa non è nella tecnologia installata. È nella capacità di controllare e stabilizzare ogni variabile del processo.
È lì che si crea il vero valore. È lì che si fa la differenza.
Gianluigi Motta è consulente tecnico indipendente e fondatore di MC Consulting, specializzato nell’ottimizzazione dei processi di finitura industriale del legno. Da oltre 35 anni affianca aziende, costruttori di impianti e produttori di vernici nello sviluppo, nell’avviamento e nella messa a punto di linee di verniciatura a spruzzo e a rullo. La sua attività è orientata al miglioramento della stabilità di processo, alla riduzione di difetti, rilavorazioni e tempi di fermo, con l’obiettivo di aumentare qualità, efficienza e produttività negli impianti industriali, sia in Italia che all’estero.
LinkedIn: linkedin.com/in/gianluigimotta